以下是:昭通市绥江县cr12mov金属热处理核心技术的产品参数
以下是:昭通市绥江县cr12mov金属热处理核心技术的图文视频
【炬晟】为您提供
永善金属热处理、
水富模具热处理、
鲁甸金属热处理、
大关金属热处理等多元产品与服务。
cr12mov金属热处理核心技术_
炬晟特钢(昭通市绥江县分公司),固定电话:
【052788266888】,移动电话:
【052788266888】,联系人:
陈经理,昭通市绥江县中城镇大沙村产业集中区大沙智慧产业产业园5幢。 云南省,昭通市,绥江县 清雍正七年,划屏山县金沙江南岸百四十里归云南昭通府,绥域改属昭通府。雍正九年(1731),设副官村分防,归永善县辖。宣统元年(1909),设靖江县。次年,改为绥江县。2001年,昭通撤地设市,绥江县属昭通市。2019年4月30日,云南省人民政府批准绥江县退出贫困县序列。是卫生县城、农村公路“路长制”典型案例、生态文明建设示范区。
我们为您呈现了cr12mov金属热处理核心技术产品的视频介绍,相较于图文,视频更能展现产品的真实面貌和细节。不妨点击观看,感受产品的魅力。
以下是:昭通绥江cr12mov金属热处理核心技术的图文介绍


cr12mov淬火加热速度 加热速度太慢,工件易氧化、脱碳,生产率低,成本高;但升温速度太快,模具表面和中心会产生温差,温差越大,热应力越大,因而产生变形和开裂的可能性也越大。应根据工件材质和尺寸选择合适的加热方法与加热速度。 (4)淬火加热时间 淬火温度确定以后,就应确定加热时间,加热保温时间太短,工件内部没有热透,这火后硬度达不到要求;加热时间太长,则不仅造成电能和工时的浪费,而且增大奥氏体晶粒粗大和工件氧化脱碳的倾向。因此必须确定一个适当的加热保温时间。 1)加热时间的计算。加热时间包括升温、均温和保温时间。为了使模具内外各部 分均完成组织转变、碳化物溶解和奥氏体均匀化,就必须在模具淬火加热阶段保温一定的时间 在具体生产条件下,模具加热时间与钢的成分、原始组织、工件形状和尺寸、加热介质、升温特点、预热与否及预热温度和次数、装炉方式及装炉量等许多因素有关,因此常借助于经验数据和公式。 常用的经验公式为 T = oKD 式中﹣加热时间( min ); ﹣工件加热系数( min / mm ), K 一﹣工件装炉系数,一般由经验而定,常取1~2; D ﹣工件的有效厚度( mm )。


炬晟特钢(昭通市绥江县分公司)秉承“匠心制造,服务至上”经营理念,不断创新,精益求精,以质量过硬找客户,以诚信经营留客户,以实现客户价值为目标,愿与各界人士携手合作,共图 昭通绥江金属热处理、绥江本地模具热处理、昭通绥江就近金属热处理发展,热枕欢迎国内外客商、朋友前来参观指导。
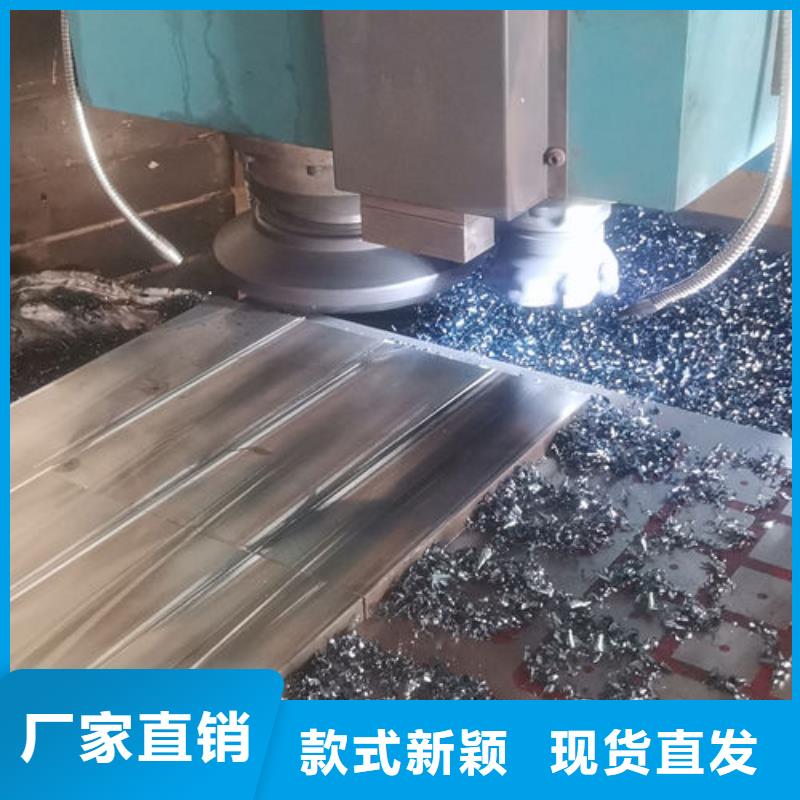
形状复杂、工作条件繁重下的各种冷冲模具和工具,如冲孔凹模、切边模、滚边模、钢板深拉伸模、圆锯、标准工具和量规、螺纹滚模等。 cr12mov化学成分:碳 C :1.45~1.70硅 Si:≤0.40锰 Mn:≤0.40硫 S :≤0.030磷 P :≤0.030铬Cr:11.00~12.50镍 Ni:允许残余含量≤0.25铜 Cu:允许残余含量≤0.30钒 V :0.15~0.30 钼 Mo:0.40~0.60 模具的深冷处理:提高耐磨性,增加尺寸稳定性。把淬火后的模具放人液氮中1~2h进行深冷处理,然后进行回火,也可以在回火后进行深冷处理。Cr12MoV模具经深冷处理后硬度有1~2 HRC的提高。 (4) Cr12MoV模具线切割后变质层的弥补淬火、回火的模具经线切割后其表面有0. 05mm左右的变质层,外层0.01mm内确很多显微裂纹,在熔淬层与热影响区内的硬度较低,在52~55HRC左右,解决的办法是磨床磨削。也可研磨掉显微裂纹后,用真空脉冲渗氮予以弥补,提高硬度。cr12mov模具钢是高碳高铬高淬透性类型的莱式题钢。具有较高的硬度和韧性,淬透性高,变形小,400MM以下可以完全淬透,300-400度温度可以保持很好的硬度和耐磨性,综合性能良好 . Cr12MoV是冷作模具钢,钢的淬透性、淬火回火的硬度、耐磨性、强度均比Cr12高。


在昭通市绥江县采购cr12mov金属热处理核心技术请认准炬晟特钢(昭通市绥江县分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:陈经理-【052788266888】)。